 English
 简体中文
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
Dažnos klaidingos nuomonės apie dviejų sraigtų ekstruderius: tradicinių įsitikinimų laužymas siekiant optimizuoti ekstruzijos procesus
Ningbo Fangli Technology Co., Ltd.yra amechaninės įrangos gamintojassu beveik 30 metų patirtimiplastikinių vamzdžių ekstruzijos įranga, nauja aplinkos apsauga ir nauja medžiagų įranga. Nuo pat įkūrimo Fangli buvo kuriamas atsižvelgiant į vartotojo poreikius. Nuolat tobulindami, vykdydami nepriklausomus pagrindinių technologijų mokslinius tyrimus ir plėtrą bei įsisavindami pažangias technologijas ir kitas priemones, sukūrėmePVC vamzdžių ekstruzijos linija, PP-R vamzdžių ekstruzijos linija, PE vandens tiekimo / dujų vamzdžių ekstruzijos linija, kurią Kinijos statybos ministerija rekomendavo pakeisti importuojamus gaminius. Gavome „Pirmos klasės prekės ženklo Džedziango provincijoje“ titulą.
Plastikų mišinių pramonėje beveik kiekviena plastikinė dalis priklauso nuo sudėtingo polimerų mišinių apdorojimodviejų sraigtų ekstruderiai(USE). Dėl puikių maišymo savybių, didelio gamybos efektyvumo ir aukščiausios produkto konsistencijos,dviejų sraigtų ekstruderiaitapo neginčijamais nuolatinio mišinio lyderiais.
Tačiau nepaisant to, kad ši technologija buvo kuriama daugiau nei šimtmetį, daugelis praktikų vis dar turi klaidingų nuomonių apie jos pagrindinius principus, dėl kurių gali atsirasti nukrypimų didinant pajėgumus arba gaminant faktinę gamybą. Šiandien mes išsamiai išanalizuosime 5 populiariausias klaidingas nuomones apie dviejų sraigtų ekstruderius.
1 klaidinga nuomonė: dviejų varžtų veikimas yra labai jautrus dilimui
Daugelis mano, kad susidėvėjus varžtams, mašinos našumas smarkiai sumažės. Realybė tokia: dviejų sraigtų ekstruderiai paprastai yra mažiau jautrūs dilimui nei vieno sraigtiniai ekstruderiai.
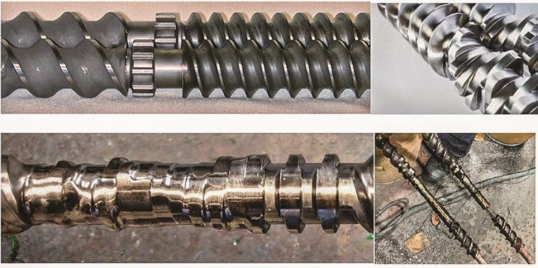
Varžtas nebūtinai turi būti toks nesugadintas ir blizgus kaip viršutinis vaizdas; bet jo negalima leisti dėvėti tiek, kiek parodyta apatiniame paveikslėlyje. (Vaizdo šaltinis: Leistritz)
- Teigiamas perdavimo pranašumas:Kartu besisukantys dvigubi sraigtai turi unikalų savaime nusišluostantį efektą. Priešingi paviršiaus greičiai susipynimo zonoje užtikrina stipresnę teigiamą transportavimo galimybę nei vieno sraigtai.
- Didelė nusidėvėjimo tolerancija:Dviejų sraigtų procesuose sraigtiniai elementai arba statinės įdėklai paprastai vis tiek gali tinkamai veikti, net jei skersmuo nusidėvi 3–5%. Taip yra todėl, kad galime savarankiškai reguliuoti varžto greitį, kad kompensuotume padidėjusį tarpą. Priešingai, pavienių varžtų nusidėvėjimo riba paprastai yra tik 1–2%.
– Mažos vietinės pakeitimo išlaidos:Dvigubi sraigtai turi modulinę statybinio bloko konstrukciją. Dėvėjimasis dažnai koncentruojasi didelės šlyties ir slėgio srityse (maždaug 25–30 % viso ilgio), todėl techninei priežiūrai reikia keisti tik tuos specifinius komponentus.
Eksperto patarimas:Varžtus paprastai reikia keisti keturis kartus dažniau nei statines. Taip yra todėl, kad varžto antgaliai nuolat liečiasi su medžiaga, o statinės paviršius tam tikrus elementus liečia tik apie 25 % laiko.
2 klaidinga nuomonė: ventiliacijos kamštis gali išspręsti visas ventiliacijos užtvindymo problemas
Kai ventiliacijos angoje įvyksta „vėdinimo užtvindymas“, daugelis instinktyviai prideda ventiliacijos kamštį. Tačiau tai dažnai veikia tik kaip „juostinė pagalba“, užmaskuojanti problemą ir netgi gali be reikalo apsunkinti sistemą.
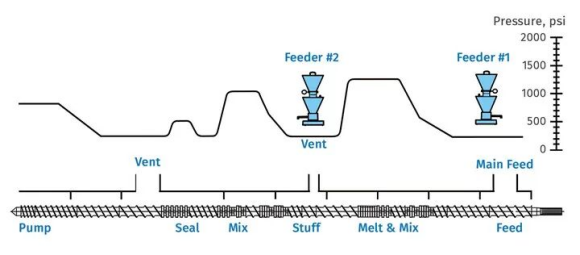
Ideali sraigto konstrukcija, užtikrinanti nulinį slėgį ventiliacijos angoje ir pasroviui
- Svarbiausia konstrukcija: jei varžto konstrukcija yra netinkama arba siurbimo skyriuje yra didelis priešslėgis, lydalas tekės tiesiai į ventiliacijos kolonėlę. Ventiliacijos kamštis negali iš esmės išspręsti užtvindymo dėl prastos varžto konstrukcijos.
- Tikrasis ventiliacijos užpildo paskirtis: jis tinka preparatams, kurių sudėtyje yra neištirpusių medžiagų (pvz., miltelių užpildų), neleidžiant šioms kietosioms dalelėms kauptis ventiliacijos angoje, kai jas nešioja didelio greičio garai.
- Pagrindinės priežasties analizė: jei normaliai veikianti ventiliacijos anga staiga pradeda užtvindyti, pirmenybė turėtų būti teikiama varžto / cilindro susidėvėjimo, aušinimo sistemos gedimo, ekrano bloko užsikimšimo ar didelio slėgio slėgio patikrinimui, o ne pasitikėti ventiliacijos kamščiu.
3 klaidinga nuomonė: tikimasi vieno žingsnio linijinio mastelio nuo laboratorijos iki gamybos linijos
"Formulė veikė laboratorijoje, todėl ji tikrai veiks gamybos linijoje." Praktikoje ši prielaida dažnai nepasitvirtina.
- Kraštinių sąlygų sudėtingumas: gamybos apimties padidinimas apima kelias "ribines sąlygas", įskaitant laisvą tūrį, šilumos perdavimą (lydymosi temperatūros kontrolę), masės perdavimą (maišymas ir išskyrimas) ir sukimo momento apribojimus.
- Netiesinis padidinimas: riboto tūrio procesai keičiami pagal varžto skersmens kubą (D³), o šilumos perdavimo ribojami procesai – pagal kvadratą (D²). Skirtumas tarp jų yra esminis.
- Nykščio taisyklė: laboratorijos arba bandomojo masto linijos pralaidumas neturi būti mažesnis nei 1/10 tikslinės gamybos apimties. Jei atotrūkis didesnis, masto padidinimo skaičiavimų patikimumas gerokai sumažėja.
4 klaidinga nuomonė: dviejų sraigtų ekstruderiai netinka skysčiui įpurkšti
Visiškai įmanoma pasiekti komercinio masto skysčių įpurškimo lygį, viršijantį 70 %.
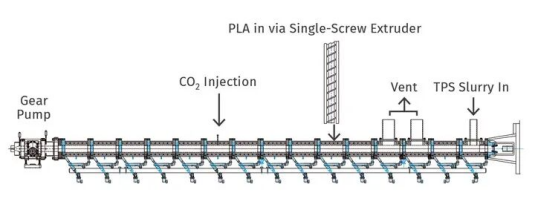
Optimizuota dviejų sraigtų konstrukcija, integruojanti lydymo, maišymo, superkritinio CO₂ įpurškimo, aušinimo ir siurbimo dalis
- Pagrindiniai veiksniai: sėkmingo įpurškimo esmė yra skysčio klampumas ir jo tirpumas polimere.
- Įvairi įranga: įpurškimo sistemas, tokias kaip krumpliaračių siurbliai, stūmokliniai siurbliai, peristaltiniai siurbliai arba diafragminiai siurbliai, galima pasirinkti pagal skysčio charakteristikas.
- Pakopinis įpurškimo metodas: didelės procentinės skystos formos (pvz., >70 %) atveju svarbiausia yra laipsniškas, etapinis įpurškimas, kad skystis nesikauptų sraigtiniuose kanaluose.
- Superkritinis pritaikymas: Šiuolaikinė dviejų sraigtų technologija gali stabiliai įpurkšti superkritinius skysčius, skirtus putojimui, dekonstravimui arba pagalbiniam plastifikavimui.
5 klaidinga nuomonė: specifinis sukimo momentas (arba sukimo momento tankis) yra vienintelis sukimo momento indikatorius
Vertinant ekstruderio veikimą, dažnai aptariamas "specifinis sukimo momentas" (ST, taip pat žinomas kaip sukimo momento tankis, TD).
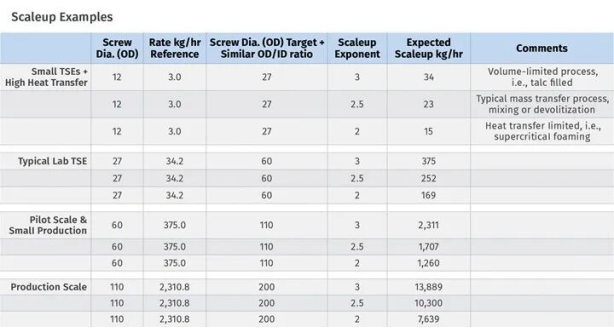
Tas pats specifinis sukimo momentas, bet skirtingi OD/ID santykiai lemia labai skirtingus laisvuosius tūrius ir apdorojimo charakteristikas
- Apibrėžiamas apribojimas: specifinio sukimo momento formulė yra ST = Md / a³, kur Md yra didžiausias veleno sukimo momentas, o a yra atstumas nuo centro.
- Nepaisoma tūrio: šis skaičiavimas neatspindi varžto laisvo tūrio (FV). Laisvas tūris priklauso nuo varžto išorinio ir vidinio skersmens santykio (OD/ID) ir tiesiogiai veikia medžiagos pralaidumą.
- Išsamus įvertinimas: Renkantis įrangą, reikia rasti optimalų balansą tarp sukimo momento galios ir turimo varžto tūrio.
Suprasti pagrindinę dviejų sraigtų mišinio logiką ir išvengti šių įprastų pažinimo spąstų yra pirmas žingsnis gerinant gamybos kokybę ir efektyvumą.
Jei reikia daugiau informacijos,Ningbo Fangli Technology Co., Ltd.kviečiame susisiekti dėl išsamaus užklausos, pateiksime profesionalias technines gaires ar įrangos pirkimo pasiūlymus.
Siųsti užklausą
X
Naudojame slapukus siekdami pasiūlyti geresnę naršymo patirtį, analizuoti svetainės srautą ir suasmeninti turinį. Naudodamiesi šia svetaine sutinkate su mūsų slapukų naudojimu.
Privatumo politika