 English
 简体中文
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
PVC vamzdžių išspaudimas: kodėl mažas sukimo momentas nereiškia aukštos kokybės?
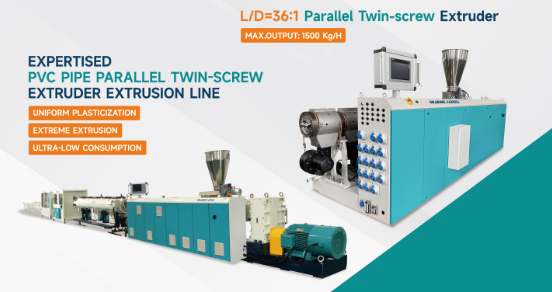
Ningbo Fangli Technology Co., Ltd.yra amechaninės įrangos gamintojassu daugiau nei 30 metų patirtimiplastikinių vamzdžių ekstruzijos įranga, nauja aplinkos apsauga ir nauja medžiagų įranga. Nuo pat įkūrimo Fangli buvo kuriamas atsižvelgiant į vartotojo poreikius. Nuolat tobulindami, vykdydami nepriklausomus pagrindinių technologijų mokslinius tyrimus ir plėtrą bei įsisavindami pažangias technologijas ir kitas priemones, sukūrėmePVC vamzdžių ekstruzijos linija, PP-R vamzdžių ekstruzijos linija, PE vandens tiekimo / dujų vamzdžių ekstruzijos linija, kurią Kinijos statybos ministerija rekomendavo pakeisti importuojamus gaminius. Gavome „Pirmos klasės prekės ženklo Džedziango provincijoje“ titulą.
PVC vamzdžių ekstruzijos procese dažnai klaidingai priskiriama daug apdorojimo anomalijųnepakankamas tepimas. Kai sukimo momentas didėja, lydalo srautas tampa nestabilus arba vamzdžio paviršius tampa šiurkštus, daugelyje gamyklų tiesioginė reakcija yra įpilti daugiau tepalo. Per trumpą laiką sumažėja sukimo momentas, pagerėja medžiagų srautas, o gamybos linija veikia sklandžiau, todėl galima lengvai padaryti išvadą, kad problema išspręsta.
Pernelyg didelis tepimas paprastai nėra tyčinis, o atsiranda palaipsniui, pakartotinai koreguojant procesą. Kai gamybos linija susiduria su slėgio svyravimais, šiurkščiais paviršiais, retkarčiais medžiagos užstrigimu, prastu lydymu arba padidėjusia ekstruzijos apkrova, operatoriai linkę laipsniškai pridėti tepalo. Pradinė gamyba iš tiesų tampa sklandesnė. Tačiau kai tepimo efektas tampa per stiprus, dervos dalelės linkusios per daug paslysti statinėje, kol jos visiškai ištirpsta. Dėl to sumažėja lydymosi greitis, sumažėja lydalo sanglauda, nestabili plastifikacija ir dėl to siauresnis apdorojimo langas. Kadangi atrodo, kad įranga vis dar veikia sklandžiai, tokias problemas dažnai sunku greitai aptikti parduotuvės aukšte.
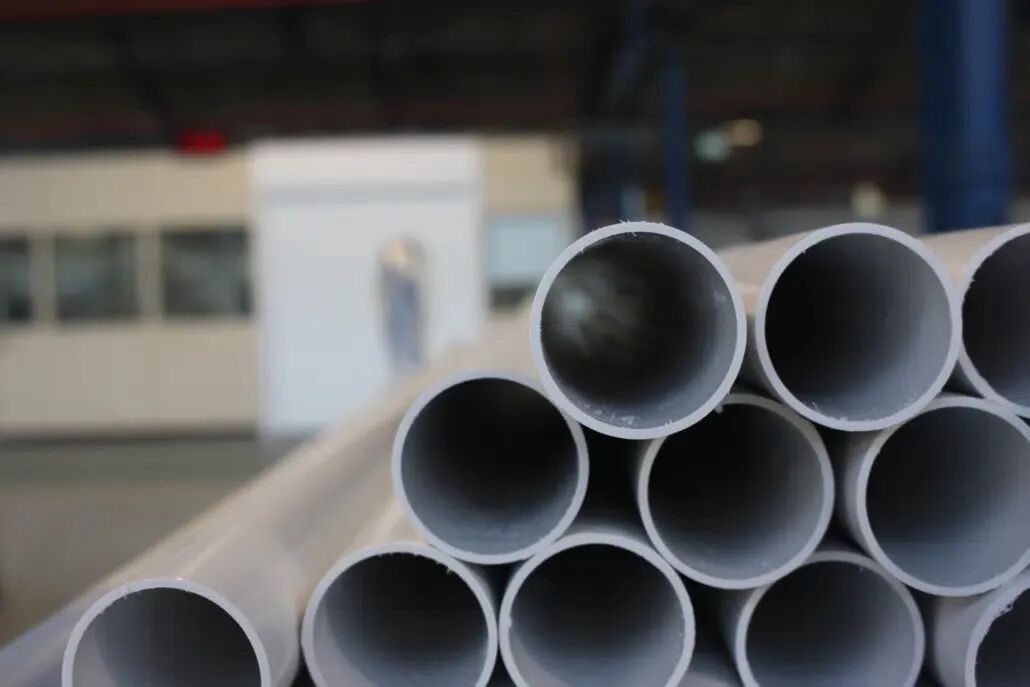
Kita paplitusi klaidinga nuomonė yra ta, kad „mažesnis sukimo momentas reiškia geresnį tepimą“. Iš tikrųjų PVC ekstruzija priklauso nuo kontroliuojamų lydymosi ir kirpimo procesų. Pernelyg didelis tepimas susilpnina efektyvų sraigto kirpimą, todėl lydymuisi nepakanka energijos perdavimo. Nors medžiaga teka lengviau, tai gali sukelti nebaigtą susiliejimą, blankius ar balkšvus paviršius, nestabilų vakuuminį dydį, sumažėjusį smūgio stiprumą, sienelės storio svyravimus, nepakankamą suvirinimo linijos stiprumą, matmenų nestabilumą ir štampų susikaupimą – ypač ryškų didelės spartos ekstruzijos metu.
Labai užpildytų CaCO₃ preparatų atveju ši problema tampa dar ryškesnė. Didelis užpildo kiekis susilpnina veiksmingą dervos dalelių ryšį, o perteklinis tepalo kiekis dar labiau sumažina lydymosi efektyvumą. Dėl to lėtėja plastifikacija, lydalo slėgio svyravimai, sumažėja lydalo stiprumas, trapios mechaninės savybės ir sumažėja apdorojimo nuoseklumas įvairiais pamainomis. Kai kurios gamyklos, siekdamos pagerinti takumą, ir toliau įpila daugiau tepalų, netyčia stumdamos kompoziciją toliau nuo optimalaus apdorojimo balanso. Tai yra svarbi priežastis, kodėl daugeliui labai užpildytų PVC vamzdžių formulių, nors ir lengva paleisti, sunku išlaikyti ilgalaikę stabilią gamybą.
Todėl tepimo negalima vertinti atskirai nuo visos apdorojimo sistemos. Jo efektyvumą kartu įtakoja daugybė veiksnių, įskaitant užpildo kiekį, ACR, CPE, stabilizatoriaus sistemą, varžtų geometriją, ekstruzijos greitį, temperatūros profilį ir štampavimo konstrukciją. Ta pati tepimo schema, kuri gerai veikia mažai užpildo sistemoje, gali sukelti netinkamą sulydymą labai užpildytoje sistemoje.
Patyrusiems procesoriams rūpi ne „kuris tepalas stipriausias“, o ar „tepimo sistema palaiko optimalų sintezės balansą“. Puiki PVC formulė nesiekia mažiausio įmanomo sukimo momento; vietoj to siekiama geriausio lydymosi kokybės, lydalo srauto, apdorojimo stabilumo ir mechaninių savybių pusiausvyros. Faktinėje gamyboje mažas sukimo momentas yra tik proceso, o ne kokybės rodiklis. Tikrasis tikslas visada yra stabilus susiliejimas, stabilūs matmenys, stabili paviršiaus kokybė ir ilgalaikė nuosekli gamyba. Galų gale, formulė, kuri šiandien atrodo geriau sklandžiai, rytoj gali tapti skundų dėl kokybės šaltiniu.
Jei reikia daugiau informacijos,Ningbo Fangli Technology Co., Ltd.kviečiame susisiekti dėl išsamaus užklausos, pateiksime profesionalias technines gaires ar įrangos pirkimo pasiūlymus.
Siųsti užklausą
X
Naudojame slapukus siekdami pasiūlyti geresnę naršymo patirtį, analizuoti svetainės srautą ir suasmeninti turinį. Naudodamiesi šia svetaine sutinkate su mūsų slapukų naudojimu.
Privatumo politika